
Pe scurt: o sudură bună începe înainte de arc: piese curate, îmbinări potrivite, parametri reglați și protecție corectă. Majoritatea defectelor, de la porii din cordon până la lipsa de pătrundere, vin din pregătire slabă sau din parametri nepotriviți, nu din aparat.
În atelier, grija pentru calitatea sudurii se vede în cât de puțin se reia lucrul. Alegerea procedeului, curățenia pieselor și atenția la parametri se completează. Textul de față oferă repere generale; pentru lucrări cu cerințe de calitate sau de siguranță, se aplică procedurile și normele specifice și lucrează doar personal calificat.
Pregătirea pieselor înainte de sudare
Piesele se curăță de rugină, vopsea, ulei și umezeală pe zona îmbinării și în jurul ei. Murdăria se transformă în pori și incluziuni în cordon. Șlefuiește la metal curat, degresează zona și verifică potrivirea pieselor, pentru că un rost prea larg sau prea îngust schimbă tot rezultatul.
Alegerea procedeului
Procedeul se alege după material, grosime, poziție și aspectul cerut. Despre criteriile comparării dintre cele două procedee principale poți citi în ghidul MIG/MAG sau TIG: cum alegi procedeul de sudură pentru un reper metalic. Pe scurt, procedeele cu sârmă sunt mai rapide la producție, iar cele cu electrod de wolfram oferă control mai fin la piese subțiri.
Defectele frecvente ale cordonului
Un cordon bun este uniform și se leagă bine cu metalul de bază. Defectele care apar cel mai des sunt:
- porii, produși de umezeală, murdărie sau protecție insuficientă cu gaz;
- lipsa de pătrundere, când metalul nu ajunge în rădăcina îmbinării;
- crestăturile marginale, din tensiune sau viteză nepotrivită;
- stropii excesivi, din parametri reglați greșit;
- deformările, din încălzirea neuniformă a pieselor.
Parametri și deformații
Intensitatea curentului, tensiunea, viteza de înaintare și debitul de gaz se reglează după grosimea materialului și după recomandările producătorului aparatului și ale procedurii. Pentru a limita deformațiile, folosește prinderi provizorii în puncte, o ordine de sudare alternată și dispozitive de fixare. Lasă piesa să se răcească natural, fără șoc termic.
Controlul vizual și corectarea
După sudare, controlează cordonul cu ochiul liber și, dacă este cazul, cu o lupă: aspect uniform, lățime constantă, fără crăpături și fără cratere. Defectele mici se pot corecta prin șlefuire și resudare, conform procedurii. Pentru piese cu cerințe înalte se fac controale nedistructive, efectuate de personal autorizat.
Protecția în timpul lucrului
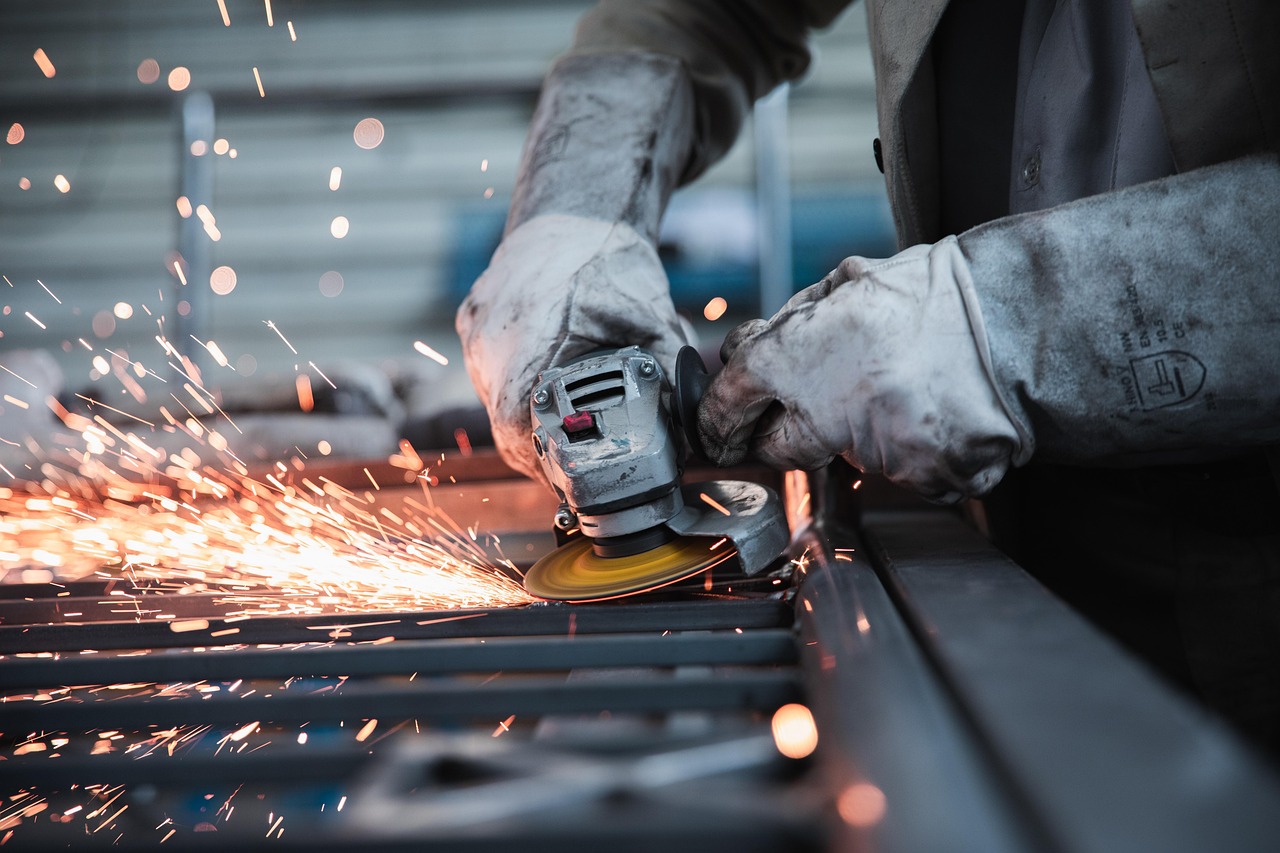
Sudura implică arc luminos, scântei, căldură și fumuri. Folosește mască cu filtru potrivit, mănuși și haine din materiale ignifuge, încălțăminte de protecție și ventilație sau aspirație locală. Îndepărtează materialele inflamabile din zonă și ține la îndemână un mijloc de stingere. Respectă normele de securitate din atelier; la accidente sau arsuri grave, sună la 112.
Mai multe despre producție și automatizare
Pentru analize și ghiduri despre producție, logistică și automatizare, poți vizita Jurnal Industrial, unde apar explicații practice pe teme industriale.
Întrebări frecvente
Pot suda oțelul zincat la fel ca oțelul simplu?
Nu fără precauții. Stratul de zinc produce fumuri nocive, deci ai nevoie de ventilație bună și de pregătire specială a zonei.
De ce are cordonul pori?
Cauzele frecvente sunt murdăria, umezeala, protecția insuficientă cu gaz sau curenții de aer care îndepărtează gazul.
Este nevoie de preîncălzire?
Depinde de material și grosime. Respectă procedura de sudare stabilită pentru lucrarea respectivă.
Cu piese pregătite atent și parametri verificați, sudura iese mai curată și se repară mai rar.